Material

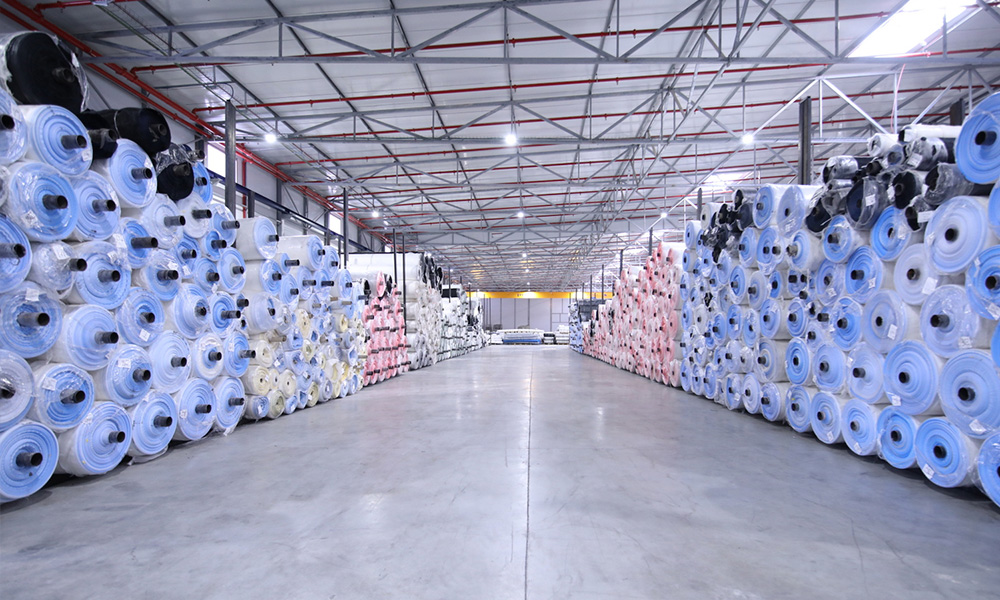
Nuestras mallas son fabricadas con monofilamentos de Polietileno virgen de Alta Densidad (HDPE).
El polietileno es un polímero con una serie de propiedades como alta relación resistencia-densidad, alta resistencia específica, resistente a diversos disolventes, y a altas temperaturas ambientales (120 ° C / 248 ° F durante períodos cortos). Mediante una combinación de aditivos específicos, se estabilizan ante la degradación por UV, de forma que las mallas puedan soportar condiciones climáticas adversas (excesiva radiación solar, sequedad Ambiental, etc.), manteniendo sus características durante el tiempo de vida especificado.
Material
Nuestras mallas son fabricadas con monofilamentos de Polietileno virgen de Alta Densidad (HDPE).
El polietileno es un polímero con una serie de propiedades como alta relación resistencia-densidad, alta resistencia específica, resistente a diversos disolventes, y a altas temperaturas ambientales (120 ° C / 248 ° F durante períodos cortos). Mediante una combinación de aditivos específicos, se estabilizan ante la degradación por UV, de forma que las redes puedan soportar condiciones climáticas adversas (excesiva radiación solar, sequedad Ambiental, etc.), manteniendo sus características durante el tiempo de vida especificado.
Extrusión
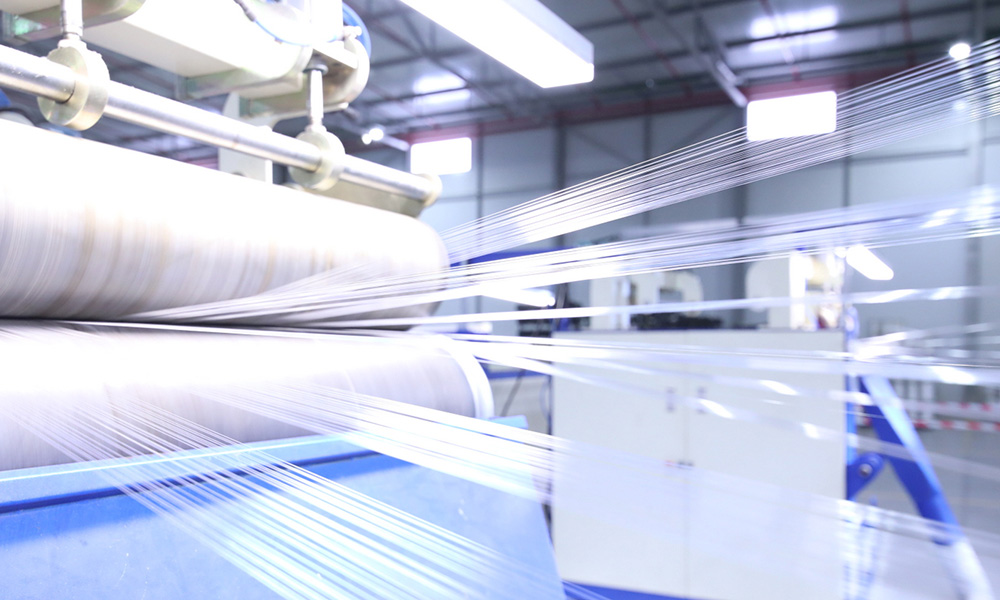
El uso de modernas extrusoras con control de proceso computarizado, permite monitorear la temperatura, velocidad y presión de la extrusión. Su cabezal con múltiples orificios produce hilos de sección transversal redonda que, a continuación se enfrían en agua. Luego, este hilo pasa por un proceso de calentamiento, estiramiento y recocido que reduce su diámetro final (0,2-0,3 mm) y al mismo tiempo aumenta drásticamente su resistencia a la tracción.
Extrusión
El uso de modernas extrusoras con control de proceso computarizado, permite monitorear la temperatura, velocidad y presión de la extrusión. Su cabezal con múltiples orificios produce hilos de sección transversal redonda que, a continuación se enfrían en agua. Luego, este hilo pasa por un proceso de calentamiento, estiramiento y recocido que reduce su diámetro final (0,2-0,3 mm) y al mismo tiempo aumenta drásticamente su resistencia a la tracción.

Bobinado
Los hilos se enrollan en bobinas mediante una rejilla especial con control de tensión. Una vez que la bobina alcanza la longitud deseada, pasa al siguiente paso.
Bobinado
Los hilos se enrollan en bobinas mediante una rejilla especial con control de tensión. Una vez que la bobina alcanza la longitud deseada, pasa al siguiente paso.
Urdido
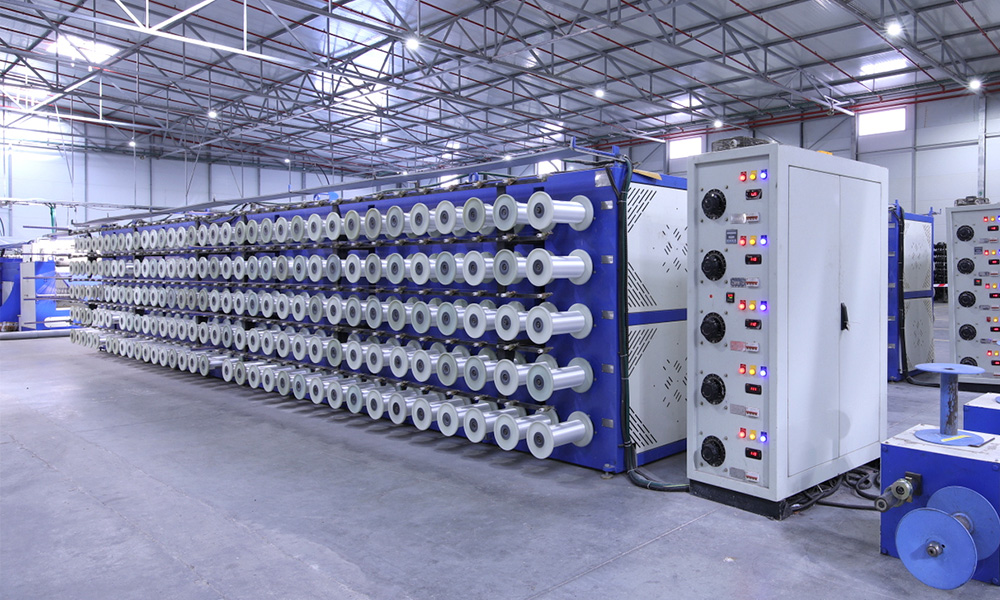
Parte de los hilos de monofilamento se transfieren a una barra de urdimbre. Este proceso es realizado mediante procesos computarizados que controlan el número exacto de hilos necesarios, de acuerdo con la dimensión de la red específica requerida.
Urdido
Parte de los hilos de monofilamento se transfieren a una barra de urdimbre. Este proceso es realizado mediante procesos computarizados que controlan el número exacto de hilos necesarios, de acuerdo con la dimensión de la red específica requerida.

Tejido
Utilizamos telares de diferentes anchos y tecnologías, para tejer los hilos de monofilamento de trama con urdimbre. y fabricar mallas en diferentes anchos y tejidos (a la plana, gasa de vuelta, o su combinación con Rafia), reforzar bordes y extremos, para conferirle mayor resistencia y durabilidad.
Tejido
Utilizamos telares de diferentes anchos y tecnologías, para tejer los hilos de monofilamento de trama con urdimbre. y fabricar mallas en diferentes anchos y tejidos (a la plana, gasa de vuelta, o su combinación con Rafia), reforzar bordes y extremos, para conferirle mayor resistencia y durabilidad.

Final del proceso
Luego de la inspección de calidad, las mallas se cortan y se cosen a las medidas solicitadas por el cliente.
Final del proceso
Luego de la inspección de calidad, las mallas se cortan y se cosen a las medidas solicitadas por el cliente.